轮胎修补片在卡车维修中的标准化操作流程与技术要点解析
在重卡维修车间里,轮胎修补片的使用频率仅次于更换刹车片。但很多维修工拿到一片修补片,打磨、涂胶、贴上、压实——四步走完就交差。实际上,修补片与卡车轮胎的贴合质量,直接决定了轮胎剩余寿命是延长3万公里还是埋下鼓包隐患。
为什么修补片脱落多发生在胎肩位置?
胎肩是卡车轮胎运行中形变最大的区域,滚动时反复屈伸,修补片承受的剪切力远高于胎冠。如果打磨深度不够,残留的脱模剂或老化橡胶会形成隔离层;涂胶后晾干时间不足,硫化时溶剂被封在胶层内,跑上几千公里就会从边缘起翘。
另一个隐藏问题是轮毂失圆或垫带错位。轮毂轻微变形会导致轮胎局部受力不均,修补片所在区域被反复揉搓,再好的胶也扛不住。所以补胎前检查轮毂跳动量和垫带压痕,比选什么品牌的修补片更关键。
标准化操作中的三个技术锚点
我们把修补流程拆成可控的节点,每个节点都有量化标准:
- 打磨角度与粗糙度:用低速打磨头(≤2500rpm)沿单一方向打磨,角度控制在15°~20°,粗糙度以Rz 40~60μm为宜。打磨后必须用吸尘枪清理,不能用手抹。
- 涂胶与晾干:硫化胶浆涂刷两遍,第一遍干透再涂第二遍,总晾干时间不低于15分钟(环境湿度>70%时延长至25分钟)。
- 压实与排气:从修补片中心向边缘滚压,压力保持0.3~0.5MPa,排出夹层空气。这一步偷懒,硫化后就会出现针孔状气孔。
需要留意的是,内胎若存在褶皱或修补历史,应先更换内胎再处理外胎修补片,否则内胎的异常压力会顶起修补区域。
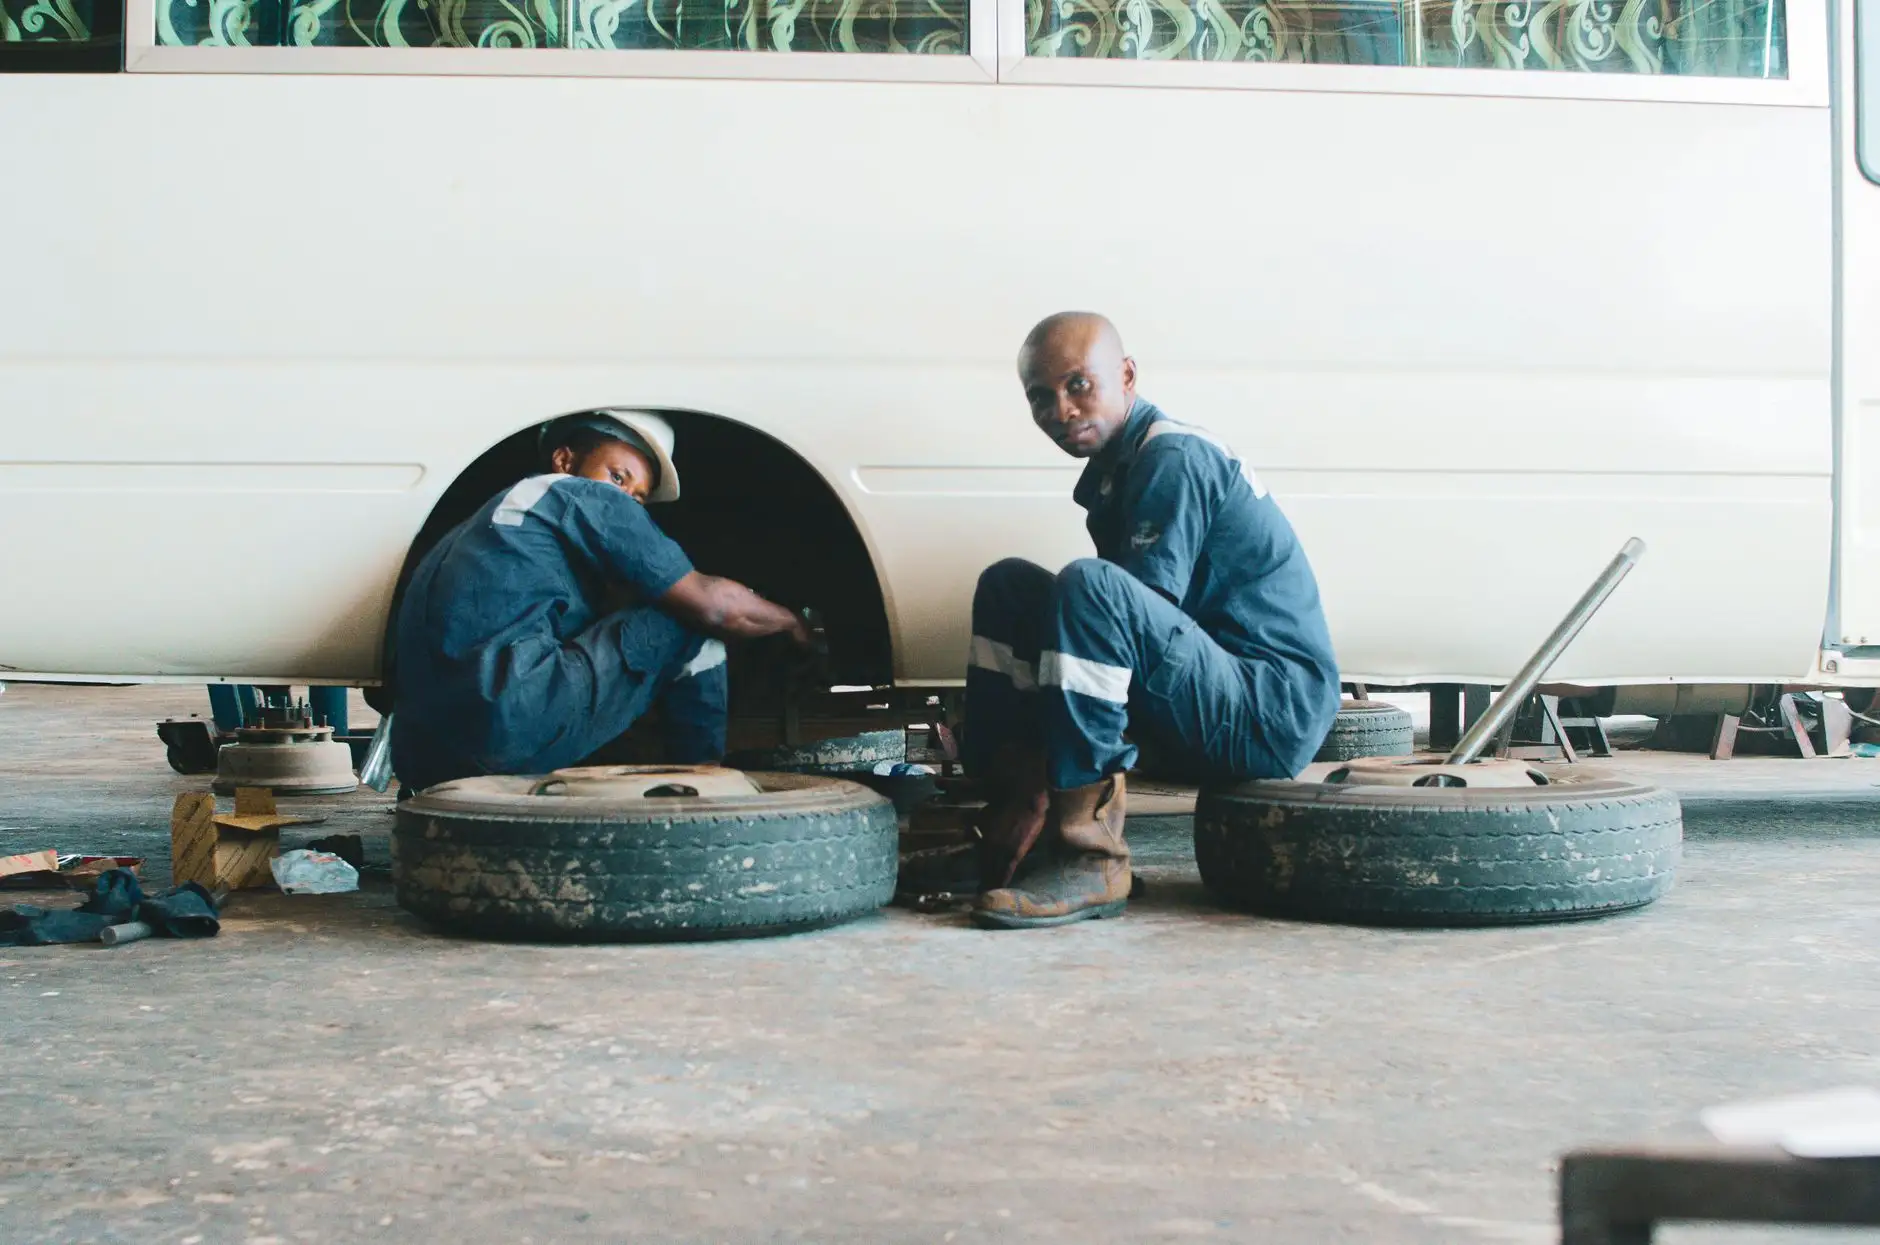
冷补与热补的适用边界
冷补片操作快,适合胎冠中央的钉孔修复,但边缘密封性依赖胶浆质量。热补(硫化)通过加热加压使修补片与胎体交联,剥离强度可达冷补的1.8~2.2倍,更适合胎肩、胎侧及大尺寸伤口。
实际选择时看伤口位置和轮胎剩余花纹深度:花纹低于4mm的卡车轮胎,热补后建议降级为备胎或短途使用,不必追求完美修复。
给维修班组的落地建议
把打磨、涂胶、晾干、压实四个动作做成工位看板,每完成一步由第二人复核。修补片开封后未用完的,密封避光保存,超过72小时不建议继续使用。每月抽检两条修补过的轮胎做剥离测试,记录数据比凭经验判断更可靠。
山西仁义信商贸有限公司长期供应各规格轮胎修补片、内胎、垫带及轮毂配件,如需了解适配型号与批量价格,可联系公司业务部门获取技术资料。